智能工厂规划别一开始就错了:先给工厂选好“动力系统”
做精益咨询及智能工厂规划落地这些年,我听过、看过太多令人惋惜的失败案例。
效果图一张比一张漂亮:挑高的厂房、锃亮的环氧地坪、崭新的进口设备、未来感的目视化现场。可建设期一过、投产一年后再去看,老板的眉头往往比搬家前皱得更紧:产能上不去、成本下不来、交期越拖越长。漂亮的外观和现场,就像一台只讲究外观、却装错了发动机的车。
一、问题出在第一步:跳过了“生产管理模式设计”
问题出在哪?不在图纸,不在设备,而在规划的第一步就走错了。大多数人做新工厂规划,上来就想“一楼做什么、仓库放哪里、还要建一个漂亮的展厅”,然后马上找设计院画布局、让供应商出方案、报设备清单,把最该先做的一件事——生产管理模式的设计——整个跳过去了。
二、生产模式是什么?它是工厂的“动力系统”
我打一个比方:生产模式之于工厂,就像动力系统之于汽车。
油车、电车还是混动?这个问题必须在造车之前定下来。动力系统决定了底盘怎么布置、车身怎么设计、油箱和电池放在哪里。等你把一台油车造好了,才想要电车的安静和省钱怎么办?把发动机拆了装电池?那不叫改装,那叫重新造一台车。
工厂一模一样。你选择大批量流水线模式,厂房就要按物流直线贯通来布置;你选择精益混流单元模式(CELL),产线和物流布局就要按工艺相似性聚簇设计;你选择柔性自动化模式,柱网跨度、地坪载荷、配电容量都要提前埋进土建。生产模式决定了工厂的骨架,而骨架是跟着土建一次浇死的——事后想改,动的不是几台设备,而是承重柱、消防、配电,是伤筋动骨的“心脏手术”。
三、模式选错的代价:四本账
模式一旦选错,或与业务发展不适配,四本账马上翻车。
第一,产能账。订单明明在涨,产能却卡在瓶颈工序,每台设备单看都有富余,整体产出就是上不去。
第二,成本账。我见过一家企业,订单结构早已变成“多品种、小批量”,产线却还是按大批量轮番生产的骨架设计:一条线每天换产十来次,每次换型停半小时,一天就浪费四五个小时;过程中的在制品无法及时入库,堆满车间,场地利用率直线下降。而潍坊一家头部动力企业,靠模式优化加 AI 驱动的敏捷制造系统,把过去五六个小时的复杂换型做到秒级完成——这就是模式与装备协同的差距。更要警惕的是:模式设计造成的物理布局局限,是任何 AI 能力都弥补不回来的。
第三,效率账。自动化孤岛各自领先,整体流程断点丛生:设备等料、人员等机、管理者等数据是家常便饭,生产效率都浪费在物料搬运、生产等待和数据对齐上,产线走走停停,完全违背了精益管理“流动”的理念。
第四,周期账。模式落后,未来就无法按订单结构和工艺变化灵活安排生产:排产靠经验、物料靠催促、在制品过多找料费时,交付周期只会越拉越长,管理者沦为“救火员”,在更高层的筹划布局上无能为力。
这四本账,没有一本能靠“调整布局”或“上一套软件”解决——因为病根在模式。
四、你的业务,配哪种“动力”?
选动力之前,先回答三个问题:你的订单结构是什么样?产品生命周期多长?未来五年的增长路线怎么走?
- 订单少品种、大批量、需求稳定——“油车”:大批量流水线,规模就是竞争力;
- 产品迭代快、精度要求高、数据价值大——“电车”:柔性自动化产线,用自动化和数据换速度;
- 多品种并行、订单波动大、投入要精打细算——“混动”:精益混流单元,一条线兼容多个系列,精益打底、自动化点睛;
- 或者按产品分层组合:部分产品走大批量产线、部分走柔性产线、小批量定制走 CELL 单元——这需要按实际情况定制。
没有最好的模式,只有最适配的模式。中联重科的共享制造智能工厂,70 多种型号挖掘机混流生产,钢板利用率超 90%、在制库存降 70%——那是围绕“共享制造”这个模式反推出来的工厂,不是先盖厂房再想模式。别人家跑得欢的“电车”,抄到你厂里可能趴窝。
五、正确的规划顺序:先灵魂,后皮囊
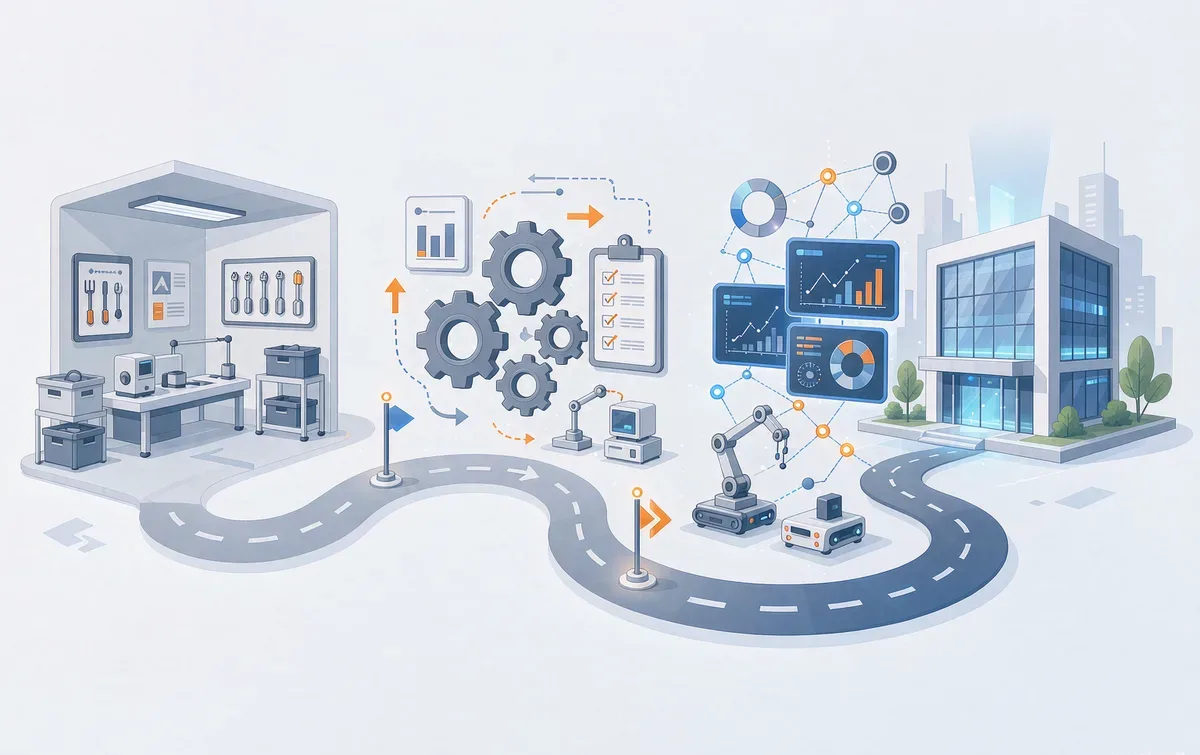
新工厂规划的正确顺序是四层递进:业务模式 → 生产管理模式 → 工艺流程与智能物流 → 建筑布局与设备。
模式设计不是拍脑袋:订单分析、产品族分类、产能推演、工艺关联性分析、SLP 布局设计与物流仿真,一步都省不得。这也是为什么专业的规划服务,前期在“看不见”的模式设计上花的功夫,往往比画图多得多。
新工厂规划记住这句话:先选动力,再造车身;先定模式,再布局厂房。智能工厂追求的是里子而不是面子——效率、成本、质量、周期的全面提升,而不是换一个漂亮的外壳。新工厂是大多数老板一辈子最大的一笔投资,请把第一份功夫花在“看不见”的地方,那才是决定这座工厂未来十年命运的地方。
本文转载自 今日头条号「精益智造践行者」。